
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Jak integrované kování, odlévání a CNC obrábění zvyšují efektivitu nákladů na zakázkové kovové součásti
NINGBO, ČÍNA – 13. listopadu 2026– Vzhledem k tomu, že průmysloví výrobci v Severní Americe a Evropě čelí rostoucímu tlaku na kontrolu výrobních nákladů při zachování přísných specifikací komponent, stal se výběr výrobního procesu důležitou součástí plánování a plánování dodavatelského řetězce.
U složitých kovových součástí není spoléhání se na jediný výrobní proces vždy nejekonomičtějším řešením. Přímé CNC obrábění z masivního materiálu může poskytnout značnou konstrukční flexibilitu, ale také může vést k podstatnému úběru materiálu a delším obráběcím cyklům. Kováním a odléváním lze na druhé straně vyrábět tvary blíže ke konečné geometrii součásti, čímž se snižuje množství materiálu, který je třeba odstranit při následném obrábění.
Uznávajíce důležitost tohoto výrobního vztahu,Ningbo Youlin Trading Co., Ltd.se zaměřuje na koordinaci procesů tváření téměř sítě, včetně kování v uzavřené zápustce a přesného lití, sCNC přesné obráběnía kontrola kvality.
Tento kombinovaný přístup poskytuje alternativní výrobní cestu pro zakázkové průmyslové komponenty a pomáhá tým inženýrům vyhodnotit využití materiálu, požadavky na obrábění, efektivitu výroby a celkové výrobní náklady.
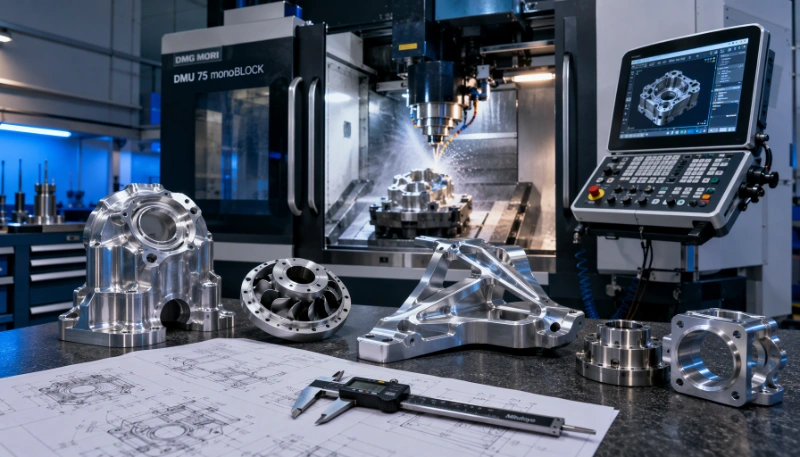
Proč je u zakázkových kovových součástí důležitá integrace výrobního procesu
Výroba přesných kovových součástí často zahrnuje několik fází, od přípravy suroviny a počátečního tváření až po obrábění, povrchovou úpravu a výstupní kontrolu.
Když je každá fáze řešena nezávisle, může se koordinace mezi dodavateli zkomplikovat. Interpretace technických výkresů, přídavky na obrábění, rozměrové reference, materiálová dokumentace a výrobní plány se mohou v různých výrobních závodech lišit.
Tyto rozdíly mohou vytvářet další požadavky na komunikaci a zvyšovat obtížnost kontroly kvality v celém výrobním procesu.
Těleso hydraulického ventilu může například vyžadovat počáteční vykovaný nebo odlévaný polotovar, po kterém následuje CNC obrábění vnitřních průchodů, závitových otvorů, těsnicích ploch a montážních rozhraní. Pokud není polotovar navržen s ohledem na následné operace obrábění, může nadměrný úběr materiálu nebo nedostatečný přídavek na obrábění ovlivnit efektivitu výroby.
Integrovaná výrobní strategie řeší tyto úvahy dříve v konstrukčním procesu. Společným vyhodnocením požadavků na tváření a obrábění mohou výrobci stanovit vhodnější výrobní sekvenci a omezit zbytečné operace.
Pro Ningbo Youlin Trading Co., Ltd. je tato koordinace důležitou součástí podpory vlastních projektů OEM a ODM kovových součástí.
1. Near-Net-Shape Forming: Stanovení správné geometrie součásti
Výroba téměř čistého tvaru se týká výrobních metod, které vytvářejí součást blízko zamýšlené konečné geometrii před sekundárním obráběním. Cílem je snížit zbytečný úběr materiálu při zachování dostatečné rezervy pro rozměrové dokončování.
Kovánía odlévání jsou dva běžně používané přístupy, i když jejich vhodnost závisí na struktuře součásti, vlastnostech materiálu a požadavcích výroby.
Zápustkové kování pro nosné součásti
Kování s uzavřenou zápustkou využívá tvarové zápustky pro tváření zahřátého nebo jinak upraveného kovu pod řízeným tlakem. Tento proces může vyrábět součásti s relativně složitými vnějšími profily a zároveň napomáhá rozvoji příznivého toku zrn materiálu.
Pro aplikace zahrnující opakované mechanické zatížení, rázy nebo vibrace může kování nabídnout výhody v mechanické pevnosti a únavovém výkonu ve srovnání s určitými alternativními výrobními metodami.
Mezi běžné materiály používané v projektech zakázkového kování patří:
- Uhlíkové a legované oceli pro konstrukční a mechanické součásti.
- Druhy nerezové oceli pro aplikace odolné proti korozi.
- Slitiny hliníku pro součásti citlivé na hmotnost.
- Mosaz a další slitiny mědi pro vybrané mechanické aplikace a aplikace pro řízení tekutin.
Typické kované součásti zahrnují hydraulické armatury, automobilové spoje, mechanické konektory, díly těžkých zařízení a průmyslové montážní součásti.
Po počáteční fázi tváření lze CNC obrábění použít k dokončení kritických rozměrů, závitových spojů, dosedacích ploch a montážních rozhraní.
Kombinace kování a obrábění umožňuje řešit počáteční strukturu materiálu a konečné rozměrové požadavky prostřednictvím různých, ale vzájemně se doplňujících procesů.
Investiční lití pro složité geometrie součástí
Investiční lití, známé také jako lití do ztraceného vosku, je vhodné pro součásti se složitými tvary, detailními vnějšími prvky a geometriemi, které mohou vyžadovat rozsáhlé obrábění, pokud jsou vyrobeny z plného materiálu.
Proces zahrnuje vytvoření voskového vzoru, vytvoření keramického pláště kolem něj, odstranění vosku a nalití roztaveného kovu do výsledné dutiny.
Běžně se používá pro součásti z nerezové oceli a jiných slitin, kde je třeba společně zvážit komplexní geometrii a požadavky na materiál.
Investiceodlévánímůže snížit potřebu rozsáhlého odstraňování materiálu, ačkoli kritické rozměry a funkční povrchy mohou stále vyžadovat CNC dokončovací práce.
Aplikace zahrnují průmyslové součásti ventilů, části čerpadel, námořní hardware, mechanická pouzdra a další zakázkové kovové součásti.
Vysokotlaké lití hliníkových a zinkových dílů
Vysokotlaké odlévání je další možností pro výrobu součástí s relativně složitými tvary a opakovatelnými rozměry.
Roztavený hliník nebo slitina zinku se vstřikuje do kovové formy pod tlakem, což umožňuje výrobu součástí s detailními rysy a relativně tenkými stěnovými částmi.
Tento proces je zvláště vhodný pro aplikace zahrnující opakované výrobní množství, jako jsou kryty zařízení, držáky, kryty a vybrané mechanické díly.
V závislosti na konstrukci a požadované rozměrové přesnosti může být nutné sekundární obrábění pro závitové otvory, přesné montážní povrchy a další funkční vlastnosti.
Výběr tlakového lití by měl také vzít v úvahu faktory, jako jsou investice do nástrojů, očekávaný objem výroby, tloušťka stěny a potenciální vady odlitku.
2. CNC přesné obrábění: Dosažení funkční přesnosti
Zatímcokovánía odlévání stanoví základní geometrii součásti, CNC obrábění je často odpovědné za výrobu kritických rozměrů potřebných pro montáž a provoz.
Toto rozlišení je zvláště důležité pro průmyslové díly s přesnými otvory, závitovými spoji, těsnicími plochami, ložiskovými otvory a vícenásobnými montážními referencemi.
Víceosé CNC soustružení a frézování
Ningbo Youlin Trading Co., Ltd. podporuje vlastní požadavky na CNC soustružení a frézování pro řadu kovových materiálů, včetně nerezové oceli, mosazi, slitin mědi, uhlíkové oceli, legované oceli a hliníku.
V závislosti na geometrii součásti a požadavcích výroby mohou obráběcí operace zahrnovat:
- CNC soustružení pro válcové součásti, hřídele a závitové prvky.
- CNC frézování pro rovné povrchy, drážky, kapsy a složité profily.
- Víceosé obrábění pro součásti vyžadující obrábění z různých orientací.
- Přesné vrtání, závitování a vyvrtávání pro funkční otvory a vnitřní spoje.
Například kovaná hydraulická součást může vyžadovat CNC obrábění pro dokončení montážních ploch, vnitřních portů, závitových spojů a těsnicích drážek. Počáteční proces kování stanoví hlavní konstrukční tvar, zatímco obrábění vytváří vlastnosti potřebné pro instalaci a provoz.
GD&T a řízení vztažných bodů obrábění
Geometric Dimensioning and Tolerancing (GD&T) hraje důležitou roli při výrobě součástí s více funkčními povrchy.
Výkres může specifikovat nejen jednotlivé rozměry, ale také tolerance polohy, požadavky související se soustředností, kolmost, rovinnost a další geometrické vztahy.
Stanovení vhodných počátků obrábění pomáhá udržovat rozměrové vztahy mezi různými prvky a snižuje riziko nahromaděných chyb polohování při více nastaveních.
U součástí vyžadujících několik obráběcích operací by se proto plánování upínacích přípravků a výběr vztažného bodu měly brát v úvahu během technické revize spíše než jako samostatná výrobní rozhodnutí.
Konečná tolerance obrábění závisí na materiálových charakteristikách, geometrii součásti, schopnosti zařízení a požadavcích na kontrolu.
3. Design pro vyrobitelnost: Propojení tváření a obrábění ve fázi návrhu
Design for Manufacturability (DFM) pomáhá identifikovat potenciální výrobní potíže před nasazením nástrojů a výrobních zdrojů.
U součástí zahrnujících tváření i obrábění by technické hodnocení mělo vzít v úvahu požadavky každého procesu spíše než optimalizovat pouze počáteční polotovar nebo hotovou geometrii.
Mezi důležité úvahy patří:
Geometrie kování a odlévání
Úhly úkosu, dělicí čáry, tloušťka stěny, poloměry rohů a strukturální přechody ovlivňují proveditelnost tvarování. Vhodné konstrukční úpravy mohou zlepšit tok materiálu, zjednodušit konstrukci lisovnice a snížit potenciální výrobní vady.
Příspěvky na obrábění
Výchozí polotovar by měl poskytovat dostatek materiálu pro následné obrábění bez vytváření zbytečně velkých přídavků. To pomáhá vyvážit požadavky na tváření s dobou obrábění a využitím materiálu.
Výběr základu obrábění
Funkční povrchy a referenční prvky by měly být hodnoceny společně, aby se stanovily praktické vztažné body obrábění. Vhodná výchozí strategie pomáhá udržovat konzistenci mezi více operacemi.
Konsolidace komponent
Některé sestavy se skládají z několika samostatně vyrobených a svařovaných součástí. V závislosti na konstrukčních požadavcích a výrobní proveditelnosti může integrovaný kovaný nebo litý komponent snížit počet jednotlivých dílů a souvisejících montážních operací.
Konsolidace součástí by však měla být vždy hodnocena s ohledem na náklady na nástroje, složitost obrábění, požadavky na údržbu a funkční požadavky konečné sestavy.
Vývoj prototypu a kontrola prvního článku
Výroba prototypů poskytuje možnost ověřit si, zda je zvolená výrobní cesta vhodná před přistoupením k větším výrobním množstvím.
Počáteční vzorky lze vyhodnotit z hlediska rozměrové přesnosti, materiálových charakteristik, montáže a výkonu specifického pro aplikaci.
First Article Inspection (FAI) lze také použít k dokumentaci kritických rozměrů a porovnání vyrobené součásti se schváleným technickým výkresem.
Tento proces pomáhá identifikovat nezbytná nastavení nástrojů, přídavků na obrábění, přípravků a kontrolních postupů před zahájením opakované výroby.
4. Ověřování kvality: Od suroviny po hotové komponenty
Když se zkombinují různé výrobní procesy, musí management kvality zvážit vlastnosti a potenciální vady spojené s každou fází výroby.
Rozměrově přesná obrobená součást může mít stále problémy s podkladovým materiálem nebo tvarováním, pokud počáteční polotovar není správně kontrolován. Z tohoto důvodu je ověřování materiálu a kontrola procesu důležitou součástí zakázkové kovovýroby.
Ověření složení materiálu
Ověření jakosti materiálu pomáhá potvrdit, že vybraná surovina odpovídá specifikovaným technickým požadavkům.
Optická emisní spektrometrie (OES), je-li dostupná a použitelná, může být použita k analýze chemického složení kovových materiálů.
Materiálová dokumentace, včetně příslušných osvědčení o zkoušce mlýna a zpráv o zkoušce materiálu, může poskytnout další informace o materiálových specifikacích a výrobních dávkách.
Rozměrová inspekce a metrologie
Ke kontrole různých vlastností součástí lze použít souřadnicové měřicí stroje (CMM), projektory optických profilů, digitální měřicí přístroje a testery drsnosti povrchu.
Požadavky na kontrolu mohou zahrnovat:
- Kritické rozměry a tolerance obrábění.
- Polohy děr a geometrické vztahy.
- Rovinnost a kolmost.
- Drsnost povrchu.
- Rozměry závitů a montážní rozhraní.
Metoda kontroly by měla být zvolena podle geometrie součásti, požadavků na toleranci a příslušných výkresových specifikací.
Mechanické a povrchové testování
V závislosti na materiálu a zamýšlené aplikaci mohou další zkoušky zahrnovat měření tvrdosti, zkoušky tahem, ověření tloušťky povlaku a zkoušky koroze v solné mlze.
U komponent zadržujících tlak může být také požadováno testování hydrostatickým tlakem podle příslušných specifikací produktu a zkušebních postupů.
Tyto kontroly poskytují další důkazy o vlastnostech materiálu a součástí, které přesahují samotnou kontrolu rozměrů.
Záznamy o kvalitě a sledovatelnost výroby
U projektů OEM vyžadujících zdokumentované ověření kvality mohou příslušné záznamy o kontrole podpořit přijetí a sledovatelnost výroby.
V závislosti na požadavcích projektu může dokumentace obsahovat:
- Zprávy o zkouškách materiálu (MTR).
- Zprávy FAI (First Article Inspection).
- Záznamy o rozměrové kontrole.
- Certifikáty o shodě (CoC).
- Použitelné protokoly o zkouškách mechanické a povrchové úpravy.
Konkrétní soubor dokumentace by měl být dohodnut během fáze hodnocení projektu.
5. Hodnocení celkových nákladů na vlastnictví při výrobě kovových součástí
Volba mezi obráběním, kováním aodléváníby nemělo být založeno výhradně na kotované jednotkové ceně jednotlivé výrobní operace.
U průmyslových OEM projektů poskytuje celkové náklady na vlastnictví (TCO) širší perspektivu tím, že zvažuje náklady spojené s celým procesem výroby a dodávek.
Na celkové výrobní náklady má vliv několik faktorů.
Využití materiálu
Obrábění složité součásti přímo z plného materiálu může vést ke značnému úběru materiálu, zvláště když má hotový díl nepravidelný vnější profil.
Tváření v téměř čistém tvaru může snížit množství přebytečného materiálu, který je třeba odstranit, v závislosti na geometrii součásti a zvoleném procesu.
U materiálů s vyššími pořizovacími náklady může zlepšení využití materiálu přispět ke smysluplným úsporám výroby.
Doba obrábění a vedlejší operace
Součást s vhodným kovaným nebo odlévaným polotovarem může vyžadovat méně obráběcích operací než součást vyrobená výhradně z plného materiálu.
Snížený úběr materiálu může pomoci zkrátit obráběcí cykly a zlepšit využití zařízení.
Skutečná výhoda však závisí na přesnosti polotovaru, přídavcích na obrábění, složitosti součásti a počtu požadovaných dokončovacích operací.
Investice do nástrojů a objem výroby
Kovací zápustky a licí formy zahrnují počáteční náklady na nástroje, které je třeba vzít v úvahu při výběru výrobní metody.
Pro malá množství nebo často se měnící návrhy může být přímé CNC obrábění ekonomičtější, protože obecně vyžaduje méně specializované tvářecí nástroje.
Pro opakovanou výrobu nebo větší množství,kovánía odlévání může být nákladově efektivnější, když lze náklady na nástroje rozdělit mezi více výrobních jednotek.
Náklady na kvalitu a koordinace dodavatelského řetězce
Náklady související s kvalitou mohou přesahovat cenu samotné kontroly. Přepracování, odmítnuté díly, zpožděné dodávky, opakovaná přeprava a dodatečná koordinace dodavatelů, to vše může ovlivnit celkové náklady projektu.
Koordinace požadavků na tvarování, obrábění a kontrolu prostřednictvím integrovaného výrobního uspořádání může pomoci snížit komunikační mezery a zlepšit konzistenci procesu.
Nejvhodnější výrobní metoda nakonec závisí na kombinovaných požadavcích na materiál, geometrii, rozměrovou přesnost, objednané množství, investice do nástrojů a harmonogram dodávek.
6. Průmyslové aplikace integrovaného tváření a obrábění
Kombinace tvarování téměř čistého tvaru a CNC dokončování je relevantní pro několik průmyslových aplikací, kde je třeba posuzovat geometrii součásti, mechanický výkon a rozměrovou přesnost společně.
Hydraulické a kapalinové energetické systémy
Těla hydraulických ventilů, rozdělovací bloky, součásti čerpadel a konektory kapalin mohou vyžadovat kované nebo lité polotovary s následným přesným opracováním vnitřních průchodů, montážních ploch a závitových portů.
Automobilové a off-Highway vybavení
Komponenty odpružení, díly související s řízením, spoje hnacího ústrojí a konstrukční armatury mohou těžit z procesů kování v kombinaci s CNC dokončovacím zpracováním pro dosažení požadovaných mechanických a rozměrových charakteristik.
Námořní a průmyslový hardware
Zakázkové námořní armatury, konektory z nerezové oceli, montážní součásti a mechanický hardware mohou zahrnovat odlévání nebo kování s následným obráběním a vhodnou povrchovou úpravou.
Průmyslová čerpadla a ventily
Skříně čerpadel, součásti ventilů, oběžná kola a součásti řízení kapalin často zahrnují složité vnitřní a vnější geometrie. Výběr procesů odlévání, kování a obrábění závisí na materiálových specifikacích, požadavcích na tlak a konstrukci součásti.
Průmyslové stroje a automatizace
Mechanické konektory, držáky zařízení, přesná pouzdra a součásti převodovky mohou vyžadovat různé výrobní procesy v závislosti na jejich konstrukčních a funkčních požadavcích.
Výběr správného výrobního postupu pro dlouhodobou výrobu
Neexistuje jediný výrobní proces vhodný pro každou zakázkovou kovovou součástku.CNC obráběnínabízí flexibilitu a kontrolu rozměrů, kování může poskytnout příznivé mechanické vlastnosti nosným dílům a odlévání se může přizpůsobit složitým geometriím, které mohou jinak vyžadovat rozsáhlé odebírání materiálu.
Technickým úkolem je určit, jak mohou tyto procesy spolupracovat, aby se dosáhlo požadovaného výkonu komponent při kontrole výrobních nákladů.
Ningbo Youlin Trading Co., Ltd.podporuje zakázkové OEM a ODM výrobní projekty koordinací tvarování v blízkosti sítě, CNC přesného obrábění, inženýrského hodnocení a kontroly kvality.
Prostřednictvím procesně orientovaného přístupu společnost spolupracuje s týmy průmyslového inženýrství na hodnocení návrhů součástí, výběru vhodných výrobních metod a podpoře výroby od počátečních vzorků až po opakovanou výrobu.
O společnosti Ningbo Youlin Trading Co., Ltd.
Ningbo Youlin Trading Co., Ltd. je čínský poskytovatel přesných výrobních a inženýrských řešení se sídlem v Ningbo v provincii Zhejiang.
Společnost se zaměřuje na zakázkové OEM a ODM kovové a plastové komponenty s výrobními službami zahrnujícími CNC obrábění, přesné kování, zakázkové odlévání, výrobu plechů a související výrobní procesy.
Ningbo Youlin spolupracuje s mezinárodními průmyslovými zákazníky na projektech zakázkové výroby komponent, poskytuje technickou komunikaci, koordinaci výroby a podporu kontroly kvality.
Technické dotazy a hodnocení projektů
Inženýrské týmy se zájmem o zakázkovou výrobu kovových součástí mohou připravit své 2D technické výkresy, 3D CAD modely, materiálové specifikace a odhadovaná výrobní množství pro technické vyhodnocení.
Mezi běžně přijímané formáty výkresů a modelů patří STEP, IGES a DWG.
Další informace o výrobních možnostech a podpoře projektů OEM/ODM naleznete na oficiálních stránkách:
Oficiální web: https://www.nbyoulins.com
Hlavní výrobní služby:Přesné CNC obrábění, kování v uzavřených zápustkách, investiceCasting, tlakové lití, výroba plechů a zakázkové kovové komponenty.
Copyright © 2026 Ningbo Youlin Trading Co., Ltd. Všechna práva vyhrazena.


